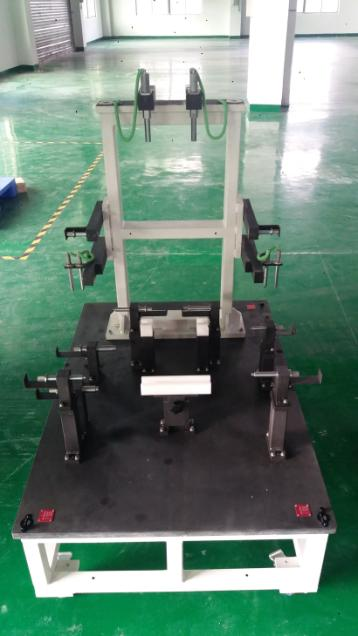
Araç muayene aletinin destek yapısı oldukça basittir. Araç muayene aletinin tüm parçalarındaki analog blokların yüksek hassasiyetine ek olarak, diğer parçaların yükseklik doğruluğu ±0,01 mm, şekil doğruluğu ise ±0,1 mm olarak garanti edilmektedir. Parçanın kapsamı dahilinde, parçanın yapısı da oldukça basittir, basit bir destek parçasıdır. İşleme başlamadan önce, gelen malzemenin türü belirlenir. Destek, çelik ve alüminyumdan yapılır. Müşterinin ürününe göre, farklı malzemelerden destek tabanı seçilir, işleme sırasında öncelikle gelen malzemenin boyutları belirlenir ve çeliğin 0,3~0,5 mm'lik bir tolerans payı olup olmadığı kontrol edilir.
Freze makinesi delik açmaya başlar. Sonraki işlemleri kolaylaştırmak için, çelik destek yuvasının referans noktasıyla hizalanması gerekir. Kör deliğin konumlandırma pimi deliği yerinde olmalıdır. Freze makinesi pim deliğini ve vida deliğini işler ve kılavuz çekme işlemi tamamlandıktan sonra ısıl işleme tabi tutar. Sertlik HRC45'tir. °C~48°C, genel piyasadan sipariş edilen standart destek yuvası parçaları sertleştirilmemiştir. Parçaların kullanım ömrünü göz önünde bulundurarak, kalın gövdeli araç muayene aletlerinin tüm çelik parçaları sertleştirilecektir. Isıl işlem tamamlandıktan sonra, destek yuvasının yüksekliği ±0,01 mm'ye kadar ince taşlanmalı, şekli ±0,1 mm olmalı, destek yüzeyi pahlanmalı ve profilli tel kesme ve NC işleme tabi tutulmalıdır. Tüm işlemler tamamlandıktan sonra, pah kırma işlemi mükemmel hale getirilir. Araç muayene aleti sıfır etiket işlenir.
Yayın tarihi: 10 Mart 2023

.png)
.png)