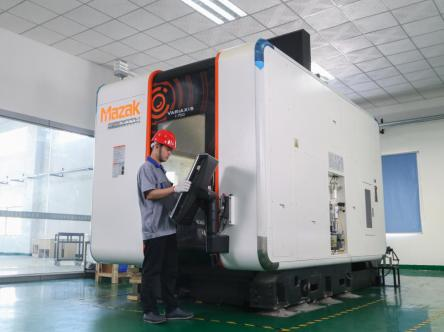
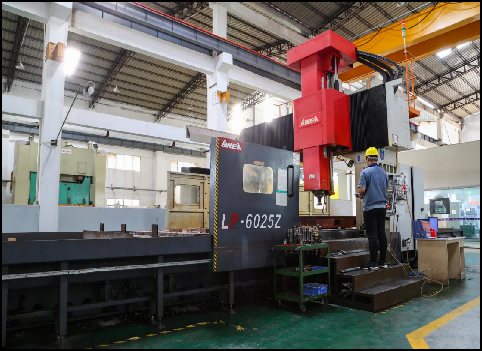
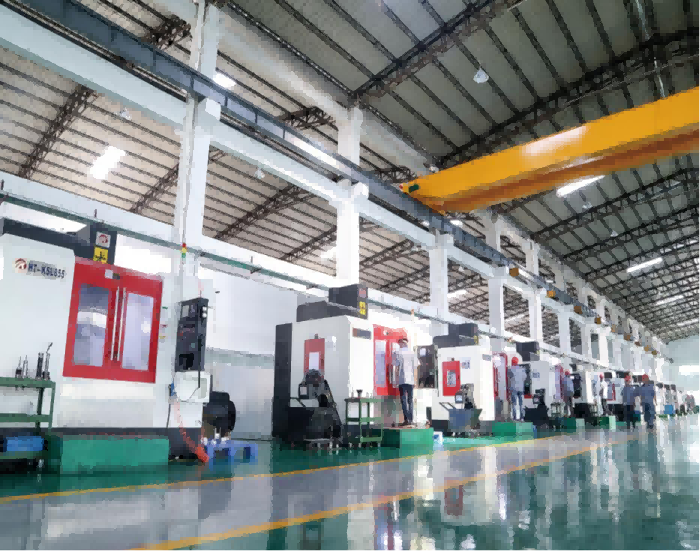
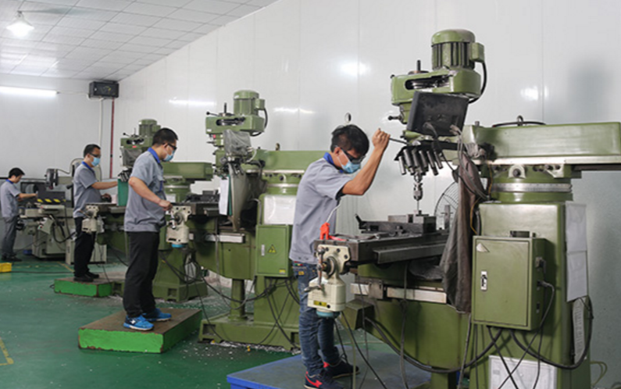
TTM Group China, büyük CNC makinelerimiz sayesinde büyük boyutlar da dahil olmak üzere her türlü farklı boyutta hassas kalıp ve presleme/otomatik kaynak fikstürü/otomotiv kontrol fikstürü/özel CNC tornalama parçaları üretebilmektedir. Frezeleme, taşlama, tel kesme ve delme makineleri gibi çeşitli mekanik ekipmanlarla işleme sürecini etkili ve doğru bir şekilde kontrol edebiliyoruz. Bu nedenle, CNC makinelerinin kullanımında zengin deneyime sahip bir fabrika olarak, CNC frezelemede takım radyal salınımını nasıl azaltacağımızı paylaşmak istiyoruz.
CNC kesim işleminde, işleme hatalarına yol açan birçok neden vardır. Takımın radyal salınımından kaynaklanan hata, önemli faktörlerden biridir. Bu hata, ideal işleme koşulları altında takım tezgahının elde edebileceği minimum şekil hatasını ve işlenecek yüzeyin geometrik doğruluğunu doğrudan etkiler.
Peki, radyal salınımın sebebi nedir?
1. Milin kendi radyal salınımının etkisi
Ana milin radyal dönme hatasının başlıca nedenleri, ana milin her bir yatağının eş eksenlilik hatası, yatağın kendisindeki çeşitli hatalar, yataklar arasındaki eş eksenlilik hatası, ana milin sapması vb. olup, bunların ana milin radyal dönme doğruluğu üzerindeki etkisi işleme yöntemine göre değişmektedir. Bu faktörler, takım tezgahı imalatı ve montajı sürecinde oluşmaktadır.
2. Takım merkezi ile iş mili dönüş merkezi arasındaki tutarsızlığın etkisi
Takımın iş miline takılması işlemi sırasında, takımın merkezi iş milinin dönüş merkeziyle uyumsuz olursa, kaçınılmaz olarak takımın radyal salınımına neden olur.
Peki, radyal salınımı azaltmanın yolları nelerdir?
İşleme sırasında takımın radyal salınımı esas olarak radyal kesme kuvvetinin radyal salınımı artırmasından kaynaklanır. Bu nedenle, radyal kesme kuvvetini azaltmak, radyal salınımı azaltmanın önemli bir prensibidir. Radyal salınımı azaltmak için aşağıdaki yöntemler kullanılabilir:
1. Keskin bıçaklar kullanın.
Daha keskin bir takım elde etmek ve böylece kesme kuvvetini ve titreşimi azaltmak için daha büyük bir takım tırmık açısı seçin. Ana takım yan yüzeyi ile iş parçasının geçiş yüzeyindeki elastik geri kazanım tabakası arasındaki sürtünmeyi azaltmak ve böylece titreşimi azaltmak için daha büyük bir takım boşluk açısı seçin.
2. Aletin kesme yüzeyi pürüzsüz olmalıdır.
İşleme sırasında, pürüzsüz talaş yüzeyi, talaşların takıma sürtünmesini azaltabilir ve ayrıca takım üzerindeki kesme kuvvetini azaltarak takımın radyal salınımını da düşürebilir.
3. Kesme sıvısının makul kullanımı
Ana sulu çözelti olarak soğutma etkisi olan kesme sıvısının rasyonel kullanımı, kesme kuvveti üzerinde az etkiye sahiptir. Yağlama etkisi olan kesme yağı, kesme kuvvetini önemli ölçüde azaltabilir. Yağlama etkisi sayesinde, takımın ön yüzü ile talaşlar arasındaki sürtünmeyi ve yan yüzü ile iş parçasının geçiş yüzeyi arasındaki sürtünmeyi azaltarak takımın radyal salınımını azaltır.
Sonuç olarak, pratikte kanıtlanmıştır ki, takım tezgahının her parçasının imalat ve montaj doğruluğu garanti edildiği ve makul bir işlem ve takım seçildiği sürece, takımın radyal salınımının iş parçasının işleme doğruluğu üzerindeki etkisi en aza indirilebilir. Umarım bu makale hepinize yardımcı olur!
Yayın tarihi: 31 Mart 2023

.png)
.png)