
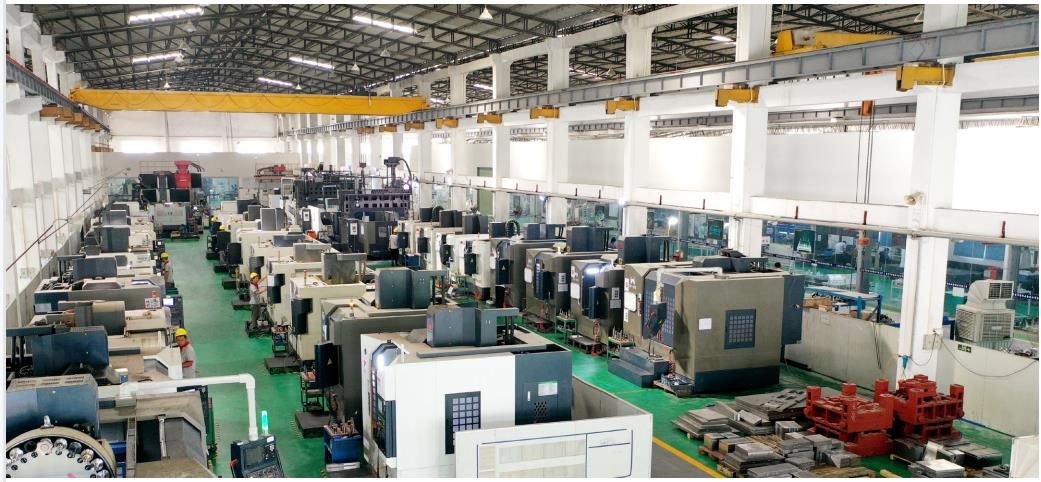
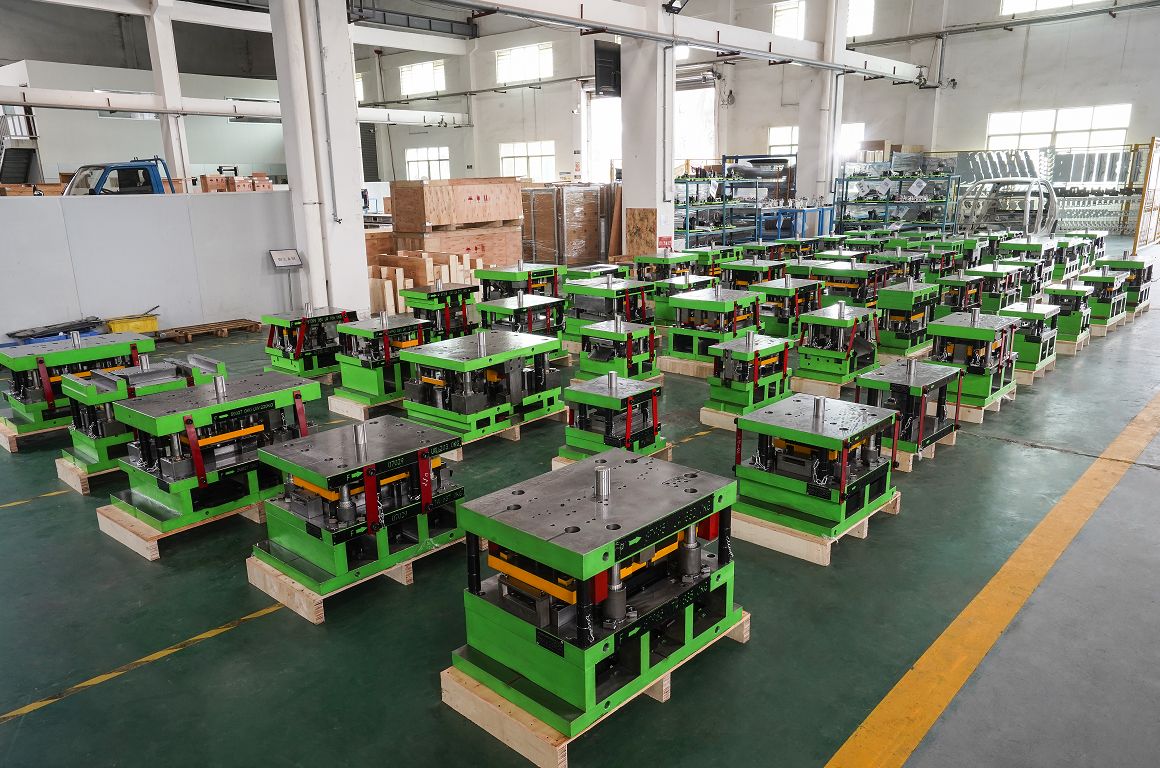
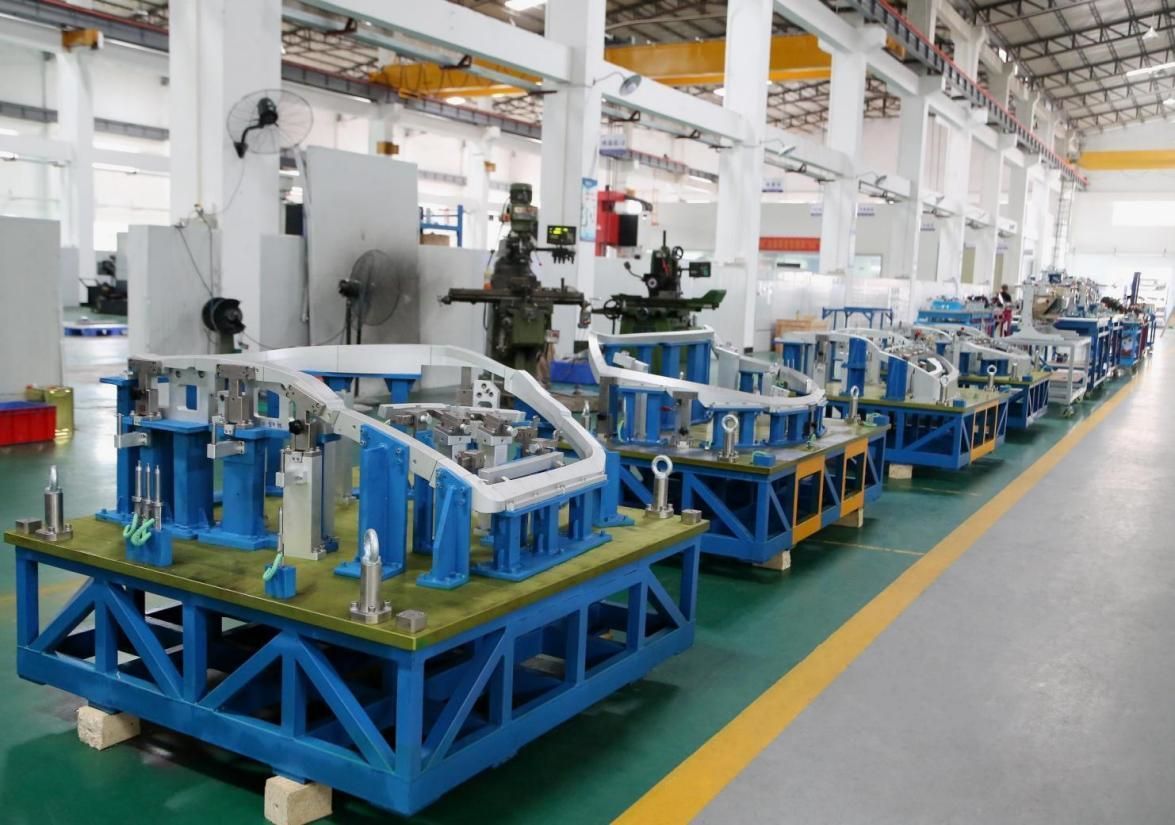
TTM Group China, otomotiv pres kalıpları, kaynak fikstürleri ve otomatik ölçüm cihazları için tek elden hizmet sunmaktadır. Otomotiv sektöründe geniş deneyime sahibiz. Çoğu OEM'in onaylı tedarikçisiyiz. Birinci kademe müşterilerimiz dünya çapındadır.
Profesyonel bir pres kalıbı üreticisi olarak, otomotiv pres kalıplarının üretim sürecinde sıkça karşılaşılan arızaları ve çözümlerini paylaşmak istiyoruz.
Arızalar 1. Flanş ve yeniden şekillendirme parçalarının deformasyonu
Flanş ve yeniden şekillendirme işlemi sırasında, iş parçasında sıklıkla deformasyon meydana gelir. Yüzey dışı parçaların üretiminde ise, genellikle iş parçasının kalitesini büyük ölçüde etkilemez; ancak yüzey parçalarında ise, küçük bir deformasyon bile görünümde büyük kalite kusurlarına yol açar ve tüm aracın kalitesini etkiler.
Neden:
①İş parçasının şekillendirme ve flanşlama işlemi sırasında sac metalin deformasyonu ve akışı nedeniyle, presleme malzemesi yeterince sıkı değilse deformasyon meydana gelecektir;
②Baskı kuvveti yeterince büyük olduğunda, eğer baskı malzemesinin baskı yüzeyi düzensizse ve bazı kısımlarda boşluklar varsa, yukarıdaki durum da meydana gelecektir.
Nasıl:
①Baskı kuvvetini artırın. Yaylı bir baskı malzemesi ise, yay ekleme yöntemi kullanılabilir. Üst hava yastığı baskı malzemesi için ise genellikle hava yastığı kuvvetini artırma yöntemi kullanılır;
②Basınç artırıldıktan sonra bile yerel deformasyon devam ediyorsa, belirli sorunlu noktayı bulmak için kırmızı kurşun kalem kullanabilir ve bağlayıcı yüzeyinde yerel çöküntüler olup olmadığını kontrol edebilirsiniz. Bu durumda, bağlayıcı plakayı kaynaklama yöntemini kullanabilirsiniz;
③Bağlayıcı plaka kaynaklandıktan sonra, kalıbın alt yüzeyiyle karşılaştırılır ve eşleştirilir.
Arızalar 2. Çelik talaşlarının kesilmesi
Kalıp kullanımı sırasında çeşitli nedenlerle oluşan çelik talaşları, iş parçasının kalitesini belirli ölçüde etkiler. Kalıp onarımında en sık karşılaşılan onarım işlemlerinden biridir. Çelik talaşlarının onarım adımları şunlardır:
①Kaynak işlemi için uygun kaynak çubuğunu kullanın. Yüzey kaplamadan önce, onarım için referans düzlemi seçilmelidir; bu düzlem, boşluklu yüzeyi ve boşluksuz yüzeyi içermelidir.
②Geçiş parçasına göre çizgiyi işaretleyin. Geçiş parçası yoksa, önceden bırakılan referans noktası kullanılarak boşluk yüzeyi kabaca taşlanabilir;
③Açıklık yüzeyi makine tablasında onarılabilir ve kil yardımcı araştırma ve eşleştirme için kullanılabilir. Onarım işlemi sırasında dikkatli olun, presi mümkün olduğunca yavaş başlatmaya çalışın ve gerekirse kalıbın yüksekliğini aşağı doğru açacak şekilde ayarlayın, böylece kesme çeliğine zarar vermekten kaçının;
④Kesme çeliği kenarının boşluk yüzeyinin kesme yönüyle uyumlu olup olmadığını tespit edin.
Bu makaleyi paylaşmak için anlatacaklarımız bu kadar, umarız okuyuculara yardımcı olur!
Yayın tarihi: 23 Mart 2023

.png)
.png)