TTM, otomotiv fikstürleri, otomotiv muayene fikstürleri, otomotiv kalıpları ve CNC işleme parçaları konusunda uzmanlaşmış bir üreticidir. Şirketimiz 2011 yılında kurulmuş olup merkezi Çin'in Guangdong Eyaleti, Dongguan şehrindedir. Profesyonel bir üretici olarak TTM, zengin deneyime ve yenilikçi yeteneğe sahiptir ve en kaliteli malzemeleri ve süreçleri kullanarak yüksek kaliteli fikstürler, muayene fikstürleri, kalıplar ve işlenmiş parçalar üretmeyi taahhüt eder. Bugün bu yazıda, presleme parçalarının işlenmesinin tasarım prensiplerinin neler olduğunu paylaşmak istiyoruz.
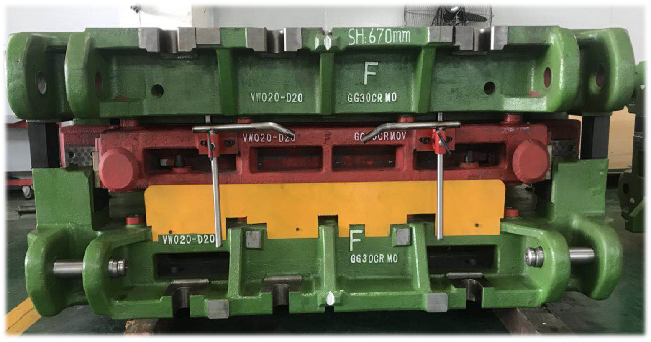 damgalama kalıbı üreticisi
Kalıp presleme, seri parça üretiminde kullanılan üretim süreçlerinden biridir. Kalıp arızası, kalıp presleme üretiminde en sık karşılaşılan sorundur ve genellikle üretimin durmasına ve ürün üretim döngüsünün etkilenmesine neden olur. Bu nedenle, kalıp arızasının nedeni en kısa sürede bulunmalı ve makul bir şekilde onarılmalıdır.
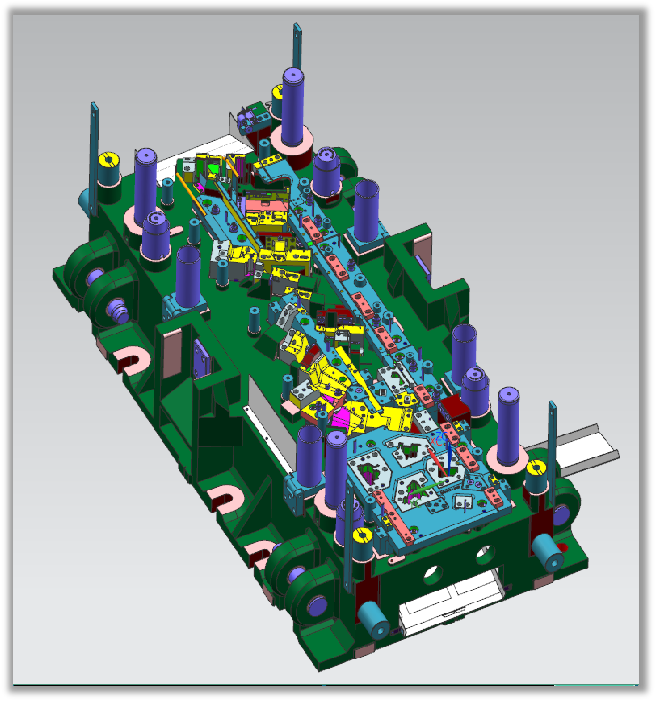 kalıp üreticisi
Damgalama parçaları işleme tasarım prensipleri
Öncelikle, tasarlanan preslenmiş parçaların ürünün kullanım ve teknik performans gereksinimlerini karşılaması, montajının ve onarımının kolay olması gerekir;
O halde, metal malzemelerin kullanım oranını iyileştirmeye, malzeme çeşitliliğini ve özelliklerini azaltmaya, malzeme tüketimini olabildiğince düşürmeye, mümkün olan yerlerde düşük maliyetli malzemeler kullanmaya ve parçaları olabildiğince az atıkla üretmeye elverişli olmalıdır.
Tasarım aşamasında, şeklin basit ve yapının makul olması gerekir; bu, kalıbın yapısına uygun olmalı, işlem sayısını azaltmalı ve tüm parçanın işlenmesini en az ve en basit presleme işlemiyle tamamlamalıdır; ayrıca presleme işlemlerini kolaylaştırmalı ve organizasyonu basitleştirmelidir. İş gücü verimliliğini artırmak için mekanize ve otomatik üretim gerçekleştirilmelidir.
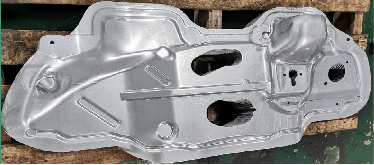
Son olarak, normal kullanım koşulları altında, kalıp parçaları tasarlanırken, ürün değişimini kolaylaştırmak, atık ürünleri azaltmak ve istikrarlı ürün kalitesini sağlamak için boyutsal doğruluk seviyesini ve yüzey pürüzlülüğü seviyesini mümkün olduğunca düşük tutmaya çalışılmalıdır; mevcut ürünlerin mümkün olduğunca kullanılmasına olanak sağlanmalıdır. Bu, işleme ekipmanı, proses ekipmanı ve proses akışı ile yapılır ve kalıbın hizmet ömrünü uzatmaya yardımcı olur.
Yayın tarihi: 17 Nisan 2023

.png)
.png)